Han's Laser
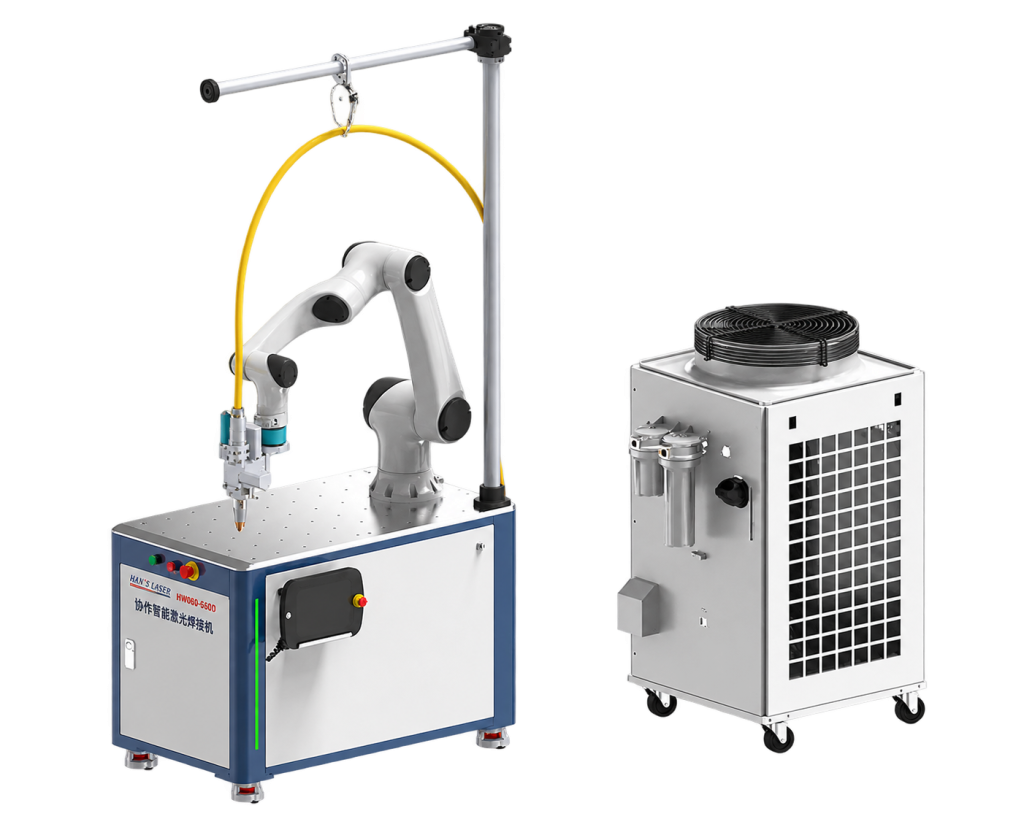
Soldadora láser con robot colaborativo Han’s Laser
Soldadura láser automatizable con robot colaborativo.
Requiere validación técnica
UNIÓN DE METALES
Uní componentes metálicos con soldadura láser. El material, el espesor y la geometría de la junta se evalúan juntos para definir el equipo y ensayar el resultado.
Una guía para entender el proceso y preparar tu selección.

Empezá por tu pieza
Elegí un punto de partida. La selección también se incorpora a tu configuración.
Esquemas orientativos. La geometría y la configuración de trabajo se validan con la pieza real.
Entender el proceso
El haz genera un baño fundido sobre la trayectoria de unión. La geometría, el acceso y la separación entre piezas condicionan cómo se entrega la energía.
Una junta estable facilita repetir el resultado. El aspecto del cordón es sólo una parte de la evaluación: también cuentan penetración, discontinuidades y comportamiento en servicio.

Limpiar los bordes, definir las referencias y controlar el ajuste. La sujeción debe mantener la junta accesible durante el recorrido.
Evaluar trayectoria, gas y aporte cuando corresponda. Ensayar parámetros sobre el material y espesor reales, con el ajuste previsto.
Inspeccionar con criterios acordados para la pieza. Registrar parámetros y condiciones para comparar muestras y controlar cambios de producción.
De la pieza al equipo
Elegí lo que ya sabés. Lo que falta puede quedar a definir.
Tus requisitos, paso a paso
Paso 1
Paso 2
Paso 3
Paso 4
Paso 5
Tu punto de partida
La configuración final del equipo se valida con tu pieza y la propuesta técnica.
Alternativas del catálogo
Explorá las configuraciones de esta tecnología. Compará hasta tres equipos.
Han's Laser
Soldadura láser automatizable con robot colaborativo.
Requiere validación técnica
SENFENG
Soldadora láser portátil de fibra para procesos rápidos, prolijos y estables en metalmecánica, fabricación y reparación industrial.
Requiere validación técnica
HSG
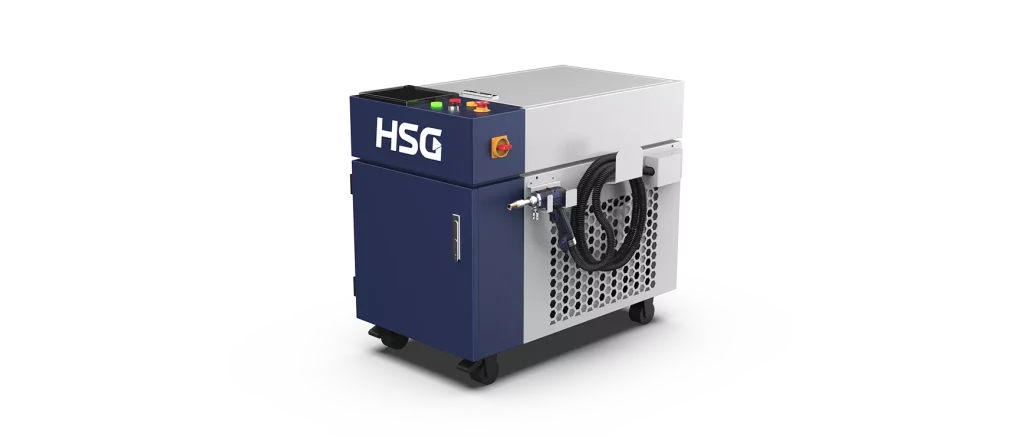
Soldadura láser manual con refrigeración por agua y potencia de 1500 a 3000 W.
Requiere validación técnica
HSG
Soldadura láser manual refrigerada por aire, en 700 o 1200 W.
Requiere validación técnica
SENFENG
Soldadora láser portátil rápida, precisa y económica.
Requiere validación técnica

Bodor Laser
Soldadura láser portátil de 1200 W con refrigeración propia y un equipo compacto.
Requiere validación técnica
Bodor Laser
Una soldadora láser manual de 1500 W con sistema de refrigeración propio por compresor.
Requiere validación técnica

Han's Laser
Soldadura láser manual con refrigeración por agua y posibilidad de aporte.
Requiere validación técnica

Bodor Laser
Soldadura, corte y limpieza en una plataforma de varias potencias.
Requiere validación técnica

Han's Laser
Una estación portátil de soldadura láser con refrigeración por aire.
Requiere validación técnica
Elegí hasta tres equipos. Los accesorios y las variantes se confirman en cada ficha.
Geometría y condiciones de trabajo
La tabla se puede desplazar horizontalmente para ver todas sus columnas.
| Material | Aplicaciones a evaluar | Punto de control |
|---|---|---|
| Acero al carbono | Conjuntos y soportes | Bordes limpios y requisitos de resistencia. |
| Acero inoxidable | Gabinetes y piezas visibles | Protección gaseosa y terminación exigida. |
| Aluminio y sus aleaciones | Carcasas y componentes | Óxido superficial, porosidad y aleación. |
| Chapas recubiertas | Conjuntos fabricados | Recubrimiento, gases y preparación de junta. |
| Metales diferentes | Uniones específicas | Compatibilidad metalúrgica mediante ensayos. |
De la geometría al uso
Ejemplos de aplicación para estudiar con tu material y tu diseño.
Estudiar encuentros y esquinas considerando deformación, acceso de la antorcha y acabado visible.
Evaluar juntas a tope, solapadas o en ángulo con su ajuste y recorrido reales.
Desarrollar fijaciones que repitan la posición y mantengan las piezas durante la unión.
Analizar material, acceso y condición previa antes de definir una reparación y su aceptación.
Comparar con una misma base
Comparar geometría, espesor, longitud de cordón y accesibilidad con las capacidades documentadas de cada modelo.
Medir las separaciones habituales. Confirmar si el proceso necesita aporte y si el equipo admite esa configuración.
Evaluar variedad de piezas y repetibilidad del posicionamiento antes de elegir el modo de operación.
Prever gas, extracción de humos, protección láser y sujeción; también acceso para cargar e inspeccionar.
Pensar en la operación siguiente
Esquema conceptual. La terminación y las uniones se evalúan sobre la pieza real.
Para profundizar
Un haz concentrado encuentra dificultades cuando la separación o el desnivel varían. Preparar bordes consistentes y fijar las piezas reduce esa variación desde el inicio.
El material de aporte puede ayudar en determinadas juntas, pero incorpora otra variable: su composición, alimentación y relación con la energía. Debe validarse como parte del procedimiento.
Aceites, humedad, recubrimientos o protección gaseosa deficiente pueden contribuir a poros y otras discontinuidades. La preparación y el control del gas acompañan al ajuste del láser.
El método de inspección depende de la función de la unión. Una muestra seccionada o un ensayo apropiado puede aportar información que la apariencia exterior no revela.
Consultas habituales
En ciertas juntas, sí. Depende del ajuste, los materiales y el resultado requerido; debe comprobarse sobre muestras.
No. La combinación de fuente, configuración y procedimiento debe verificarse para la aleación y la junta específicas.
Necesita piezas y fijaciones repetibles. Una trayectoria programada no compensa por sí sola cambios imprevistos de la junta.
Plano de la unión, piezas reales, material identificado, separación habitual y criterio de aceptación del cordón.
Tu próximo proyecto
Tu configuración acompaña la consulta. Después completamos los datos técnicos pendientes y revisamos alternativas.