
Bodor Laser
Cortadora láser de perfiles estructurales Bodor Hicut
Corte de vigas H con movimientos de cinco ejes.
Requiere validación técnica
Corte láser de tubos y perfiles
Cortá extremos, perforaciones y encajes en tubos y perfiles metálicos. La sección, el espesor y la forma de cargar la barra definen qué configuración conviene evaluar.
Una guía para entender el proceso y preparar tu selección.

Empezá por tu pieza
Elegí un punto de partida. La selección también se incorpora a tu configuración.
Esquemas orientativos. La geometría y la configuración de trabajo se validan con la pieza real.
Entender el proceso
Los mandriles sujetan y posicionan el tubo; los apoyos acompañan el material durante el trabajo. La cantidad y disposición cambian entre equipos. Una sección admitida por la máquina también debe ser compatible con la configuración de carga y descarga.
Además del plano, conviene describir el material comprado: forma, aleación, pared, longitud y peso. Definí qué caras tienen mecanizados y cómo se orientan las uniones. Así puede estudiarse el recorrido junto con la sujeción.

El software prepara geometrías y recorridos tubulares. Revisá importación del modelo, orientación y simulación disponible para la configuración elegida.
Mandriles y apoyos deben corresponder a forma y carga. En paredes delgadas también se evalúa la fuerza de sujeción.
Comprobá extremos, ventanas y retirada de piezas. El largo de corte y la capacidad de descarga pueden ser distintos.
De la pieza al equipo
Elegí lo que ya sabés. Lo que falta puede quedar a definir.
Tus requisitos, paso a paso
Paso 1
Paso 2
Paso 3
Paso 4
Paso 5
Tu punto de partida
La configuración final del equipo se valida con tu pieza y la propuesta técnica.
Alternativas del catálogo
Explorá las configuraciones de esta tecnología. Compará hasta tres equipos.
Bodor Laser
Corte de vigas H con movimientos de cinco ejes.
Requiere validación técnica

Bodor Laser
Flexibilidad para talleres que procesan diferentes tubos y perfiles.
Requiere validación técnica

Bodor Laser
Una serie para producción de piezas tubulares con apoyo y movimiento de descarga controlados.
Requiere validación técnica
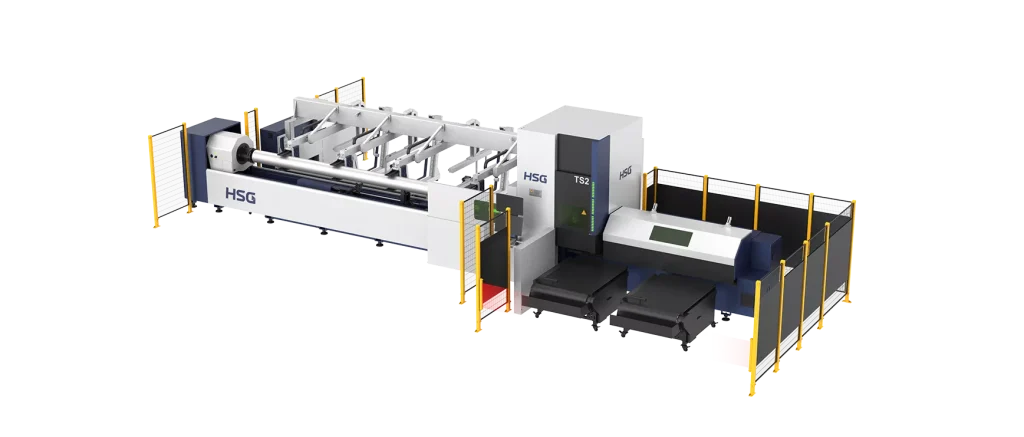
HSG
Una serie de dos mandriles para tubos pequeños y medianos.
Requiere validación técnica
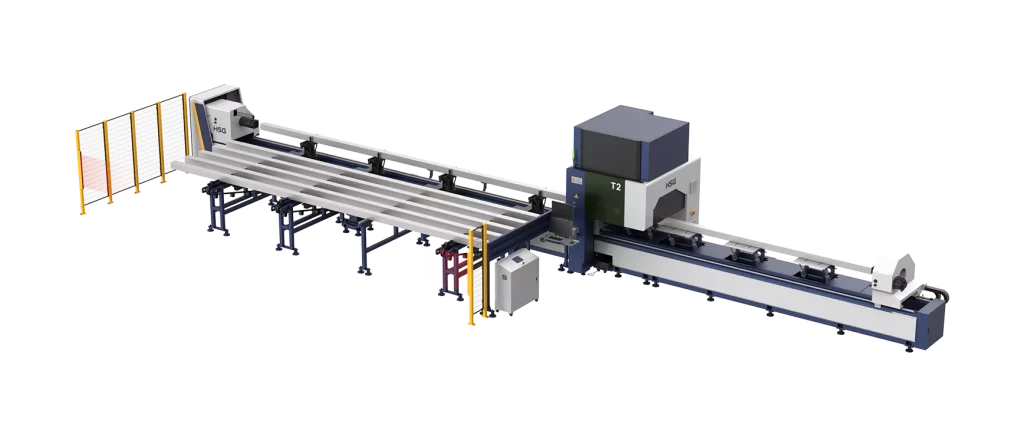
HSG
Tres mandriles para tubos y perfiles de taller.
Requiere validación técnica

Han's Laser
Corte de tubos con tres escalas de diámetro y carga.
Requiere validación técnica

HSG
Una alternativa de tubos pesados con estructura 4+1 de mandriles.
Requiere validación técnica

HSG
Corte de tubos pesados con tres mandriles principales y apoyo adicional.
Requiere validación técnica

Bodor Laser
Producción especializada en tubos pequeños.
Requiere validación técnica

HSG
Tubos de gran diámetro y hasta 4 toneladas por barra.
Requiere validación técnica
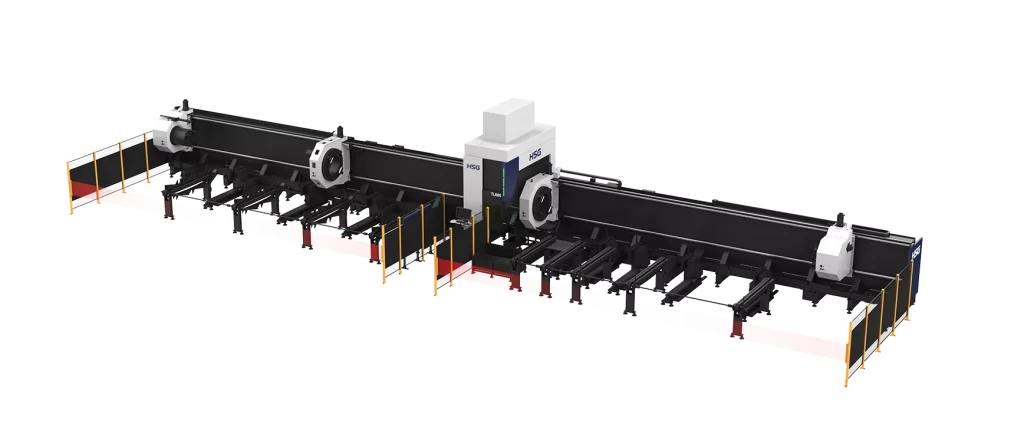
HSG
Cuatro mandriles para tubos de hasta 660 mm y 3000 kg.
Requiere validación técnica
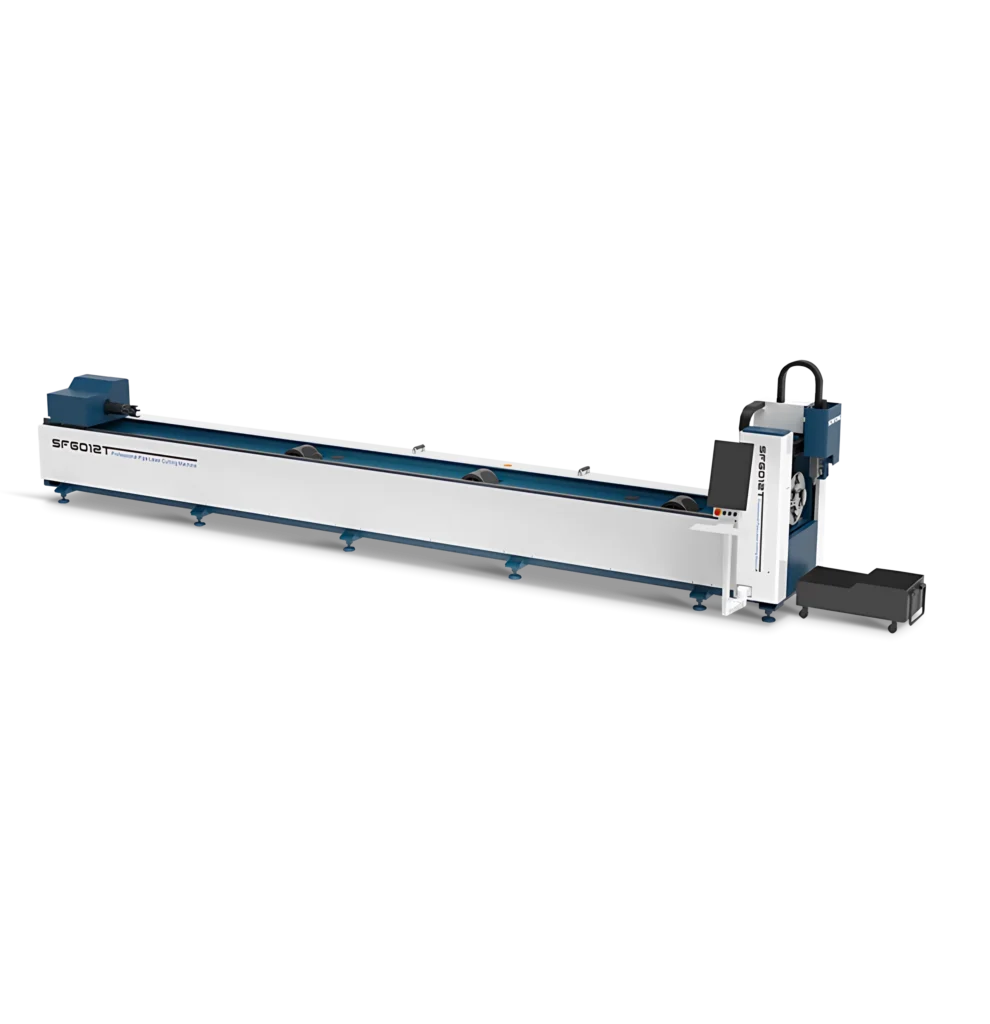
SENFENG
La serie T corta tubos pequeños sin sobrecalentamiento y grandes rápidamente, con entrega ágil, ideal para sectores como ferroviario, automotriz y maquinaria agrícola.
Requiere validación técnica

Bodor Laser
Cuatro mandriles para sujetar y mover tubos pesados durante el corte.
Requiere validación técnica
Elegí hasta tres equipos. Los accesorios y las variantes se confirman en cada ficha.
Geometría y condiciones de trabajo
La tabla se puede desplazar horizontalmente para ver todas sus columnas.
| Sección | Geometría a estudiar | Qué validar |
|---|---|---|
| Redonda | Ventanas y encuentros entre tubos | Diámetro, pared y orientación |
| Cuadrada | Aberturas en caras y esquinas | Lado y sujeción admisibles |
| Rectangular | Bastidores y conexiones | Ambos lados y recorrido de rotación |
| Perfil abierto | Canales, ángulos o perfiles compatibles | Mandriles, apoyos y acceso del cabezal |
| Perfil especial | Contornos particulares del proyecto | Geometría reconocida y configuración específica |
De la geometría al uso
Ejemplos de aplicación para estudiar con tu material y tu diseño.
Tubos con referencias para posicionar componentes y comprobar su orientación durante el montaje.
Encuentros y aberturas que se diseñan junto con la apariencia y las uniones posteriores.
Extremos y preparaciones de unión, sujetos a la configuración y al diseño estructural.
Piezas tubulares que sirven para posicionar otras referencias, verificadas con el conjunto real.
Comparar con una misma base
Diámetro, lado y forma determinan cómo se centra y sujeta la barra. El rango circular no describe por sí solo un tubo rectangular.
La pared y la aleación cambian el proceso de corte. Potencia, gas y acabado deben comprobarse con una muestra representativa.
Distinguí barra de entrada, largo de pieza y descarga. Un cargador automático puede admitir un rango más acotado que la máquina.
Una serie repetida y los pedidos variados tienen preparaciones diferentes. Incluí el tiempo para cambiar sección, programa y referencias.
La automatización depende también del peso, la forma y la longitud de la barra. Revisá cómo llegan las piezas al siguiente puesto.
Pensar en la operación siguiente
Esquema conceptual. La terminación y las uniones se evalúan sobre la pieza real.
Proceso real

Para profundizar
Pestañas, ranuras y marcas geométricas pueden servir como referencias de armado. Su diseño se estudia junto con las uniones y las tolerancias del conjunto. El objetivo es que las piezas encuentren una posición reconocible, sin trasladar el ajuste a cada montaje.
Prepará una muestra con el tubo real y comprobá holgura, orientación y acceso para unirlo. No atribuyas capacidad resistente a un encastre por su apariencia. La sección restante, la unión y el uso previsto deben ser evaluados por el diseño del producto.
La zona que necesita sujetarse condiciona el aprovechamiento del tubo. Algunos sistemas emplean más mandriles o estrategias de traslado para reducir ese remanente, pero sus posibilidades pertenecen a configuraciones concretas. Un anuncio de remanente mínimo no reemplaza la comprobación del trabajo.
Para comparar alternativas, usá el mismo tubo de entrada y la misma lista de piezas. Registrá piezas aceptadas, sobrante final y preparación necesaria. Incluí también cómo se retiran las piezas largas o pequeñas y cómo llegan identificadas al siguiente puesto.
Consultas habituales
La disposición se evalúa según largos, pesos, geometrías y estrategia de corte. El número aislado no resuelve la elección.
También deben ser compatibles la sujeción, los apoyos, la programación y el acceso del cabezal a sus caras.
No. Verificá cabezal, ejes, software y alcance de la opción en el modelo concreto.
Depende de la unión y del acabado requerido. Revisá borde, limpieza interior y tolerancias en una pieza representativa.
Tu próximo proyecto
Tu configuración acompaña la consulta. Después completamos los datos técnicos pendientes y revisamos alternativas.