
SENFENG
Limpiadora láser continua SENFENG HC
Soldadora láser portátil fácil de usar, estable y precisa.
Requiere validación técnica
SUPERFICIES Y PREPARACIÓN
Evaluá la retirada de óxido, pintura o capas superficiales mediante láser. El sustrato, el contaminante y el acabado que querés preservar definen la prueba del proceso.
Una guía para entender el proceso y preparar tu selección.
Empezá por tu pieza
Elegí un punto de partida. La selección también se incorpora a tu configuración.
Esquemas orientativos. La geometría y la configuración de trabajo se validan con la pieza real.
Entender el proceso
El haz transfiere energía a la superficie para desprender o eliminar la capa no deseada. Su absorción, espesor y adherencia pueden cambiar entre piezas aparentemente iguales.
La selectividad se obtiene ajustando el proceso a esa combinación. Una superficie visualmente limpia también debe cumplir el requisito posterior: soldadura, pintura, adhesión o recuperación funcional.
Registrar material base, recubrimiento, suciedad y acabado requerido. Incluir zonas curvas, bordes y sectores difíciles de alcanzar en la muestra.
Evaluar fuente, barrido y pasadas sobre un área de prueba. Comparar remoción, temperatura y cambios del sustrato, según su función.
Comprobar el resultado con el criterio del proceso siguiente. Registrar parámetros, estado inicial y resultado para repetir el tratamiento.
De la pieza al equipo
Elegí lo que ya sabés. Lo que falta puede quedar a definir.
Tus requisitos, paso a paso
Paso 1
Paso 2
Paso 3
Paso 4
Paso 5
Tu punto de partida
La configuración final del equipo se valida con tu pieza y la propuesta técnica.
Alternativas del catálogo
Explorá las configuraciones de esta tecnología. Compará hasta tres equipos.
SENFENG
Soldadora láser portátil fácil de usar, estable y precisa.
Requiere validación técnica

Han's Laser
Limpieza láser con cabezal manual para preparar y recuperar superficies.
Requiere validación técnica
Han's Laser
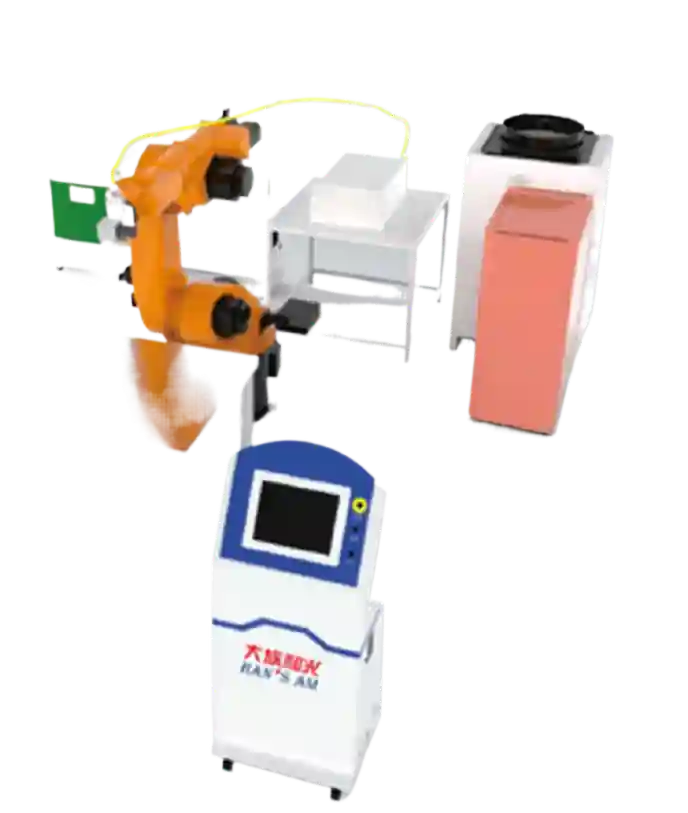
Limpieza láser con posicionamiento robotizado para recorridos repetitivos.
Requiere validación técnica
HSG
Soldadura láser manual con refrigeración por agua y potencia de 1500 a 3000 W.
Requiere validación técnica
HSG
Soldadura láser manual refrigerada por aire, en 700 o 1200 W.
Requiere validación técnica

Bodor Laser
Soldadura, corte y limpieza en una plataforma de varias potencias.
Requiere validación técnica
Elegí hasta tres equipos. Los accesorios y las variantes se confirman en cada ficha.
Geometría y condiciones de trabajo
La tabla se puede desplazar horizontalmente para ver todas sus columnas.
| Superficie | Trabajo posible | Punto de control |
|---|---|---|
| Acero oxidado | Retirar oxidación | Corrosión profunda y estado del metal. |
| Acero pintado | Eliminar recubrimientos | Composición, espesor y humos generados. |
| Aluminio | Preparar áreas de unión | Respuesta térmica y acabado requerido. |
| Acero inoxidable | Retirar residuos localizados | Alteración superficial y aceptación del acabado. |
| Moldes metálicos | Limpiar residuos adheridos | Geometría, textura y acceso del haz. |
De la geometría al uso
Ejemplos de aplicación para estudiar con tu material y tu diseño.
Preparar bordes o áreas de unión, comprobando que no queden residuos incompatibles con la soldadura.
Tratar áreas seleccionadas y validar la adherencia del sistema que se aplicará después.
Evaluar óxido y recubrimientos sobre piezas recuperables, sin confundir limpieza con reparación de metal perdido.
Estudiar residuos de producción en cavidades accesibles, conservando la función y textura exigidas.
Comparar con una misma base
Comparar continua y pulsada con la pieza real; la potencia nominal sola no describe el tratamiento.
Considerar tamaño, relieve, orientación y recorrido. Una cavidad sin línea de visión puede limitar el acceso.
Definir qué significa limpio: capa retirada, acabado, temperatura admisible o comportamiento en el proceso siguiente.
Evaluar extracción, cerramiento láser, protección adecuada, filtros y ópticas junto con el equipo.
Pensar en la operación siguiente
Esquema conceptual. La terminación y las uniones se evalúan sobre la pieza real.
Para profundizar
La emisión continua y la pulsada entregan energía de maneras diferentes. La primera puede evaluarse para trabajos industriales sobre áreas amplias; la segunda ofrece un control temporal útil al estudiar superficies sensibles.
La elección requiere ensayar la capa y el sustrato juntos. No basta con identificar óxido o pintura: también importan el espesor, la disipación térmica y la terminación aceptable.
Preparar una muestra con la suciedad habitual y otra con el caso más exigente ayuda a detectar variaciones. Conviene incluir esquinas, soldaduras y relieves presentes en la pieza final.
El material desprendido necesita captación adecuada. Registrar pasadas y resultado, junto con el mantenimiento de filtros y ópticas, permite evaluar la operación completa.
Consultas habituales
No hay una garantía universal. La energía y el barrido pueden alterar el sustrato; la prueba debe verificar su conservación.
Depende de su composición, espesor y adherencia. Deben evaluarse la remoción, los residuos y la extracción necesaria.
La comparación depende del área, la geometría y el acabado. Algunas aplicaciones requieren una textura superficial que también debe verificarse.
Una pieza representativa, el material identificado, fotos del estado inicial y el requisito del proceso posterior.
Tu próximo proyecto
Tu configuración acompaña la consulta. Después completamos los datos técnicos pendientes y revisamos alternativas.