SENFENG
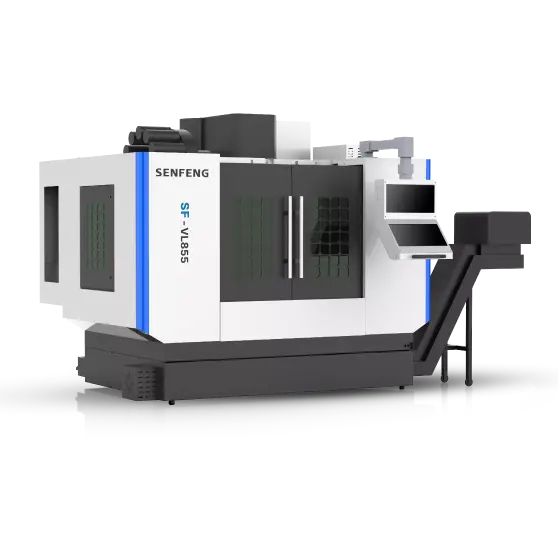
Centro de mecanizado vertical CNC SENFENG serie VL
El centro de mecanizado SENFENG VL combina rigidez, velocidad de husillo y cambio rápido de herramientas para fresado CNC de piezas y moldes.
Requiere validación técnica
De la idea a la pieza · Ammazy Metalmecanica
Conectá materia prima, operaciones y pieza terminada. Identificá el proceso que necesitás incorporar y los datos que ayudan a evaluar el equipamiento.
Una guía para entender el proceso y preparar tu selección.

Empezá por tu pieza
Elegí un punto de partida. La selección también se incorpora a tu configuración.
Esquemas orientativos. La geometría y la configuración de trabajo se validan con la pieza real.
Entender el proceso
El corte láser concentra energía sobre un recorrido definido; el plegado transforma la geometría de la chapa mediante herramientas. Son operaciones distintas que deben coordinarse: el desarrollo cortado tiene que responder al material, los radios y la secuencia de conformado elegidos.
La producción continúa con las operaciones que requiere el plano. Una pieza puede necesitar superficies mecanizadas, uniones o limpieza localizada. Dibujar ese recorrido permite identificar qué se hace en cada puesto y qué condición debe recibir la operación siguiente.
Definí el plano, la materia prima y las referencias de la pieza. Prepará programas, fijaciones y criterios de control antes de iniciar el lote.
Ordená las operaciones que generan la forma: cortar, plegar, mecanizar o unir. Considerá los accesos y la manipulación entre puestos.
Verificá dimensiones y superficies respecto del plano. La siguiente etapa puede requerir ajuste, limpieza, montaje u otra terminación definida.
De la pieza al equipo
Elegí lo que ya sabés. Lo que falta puede quedar a definir.
Tus requisitos, paso a paso
Paso 1
Paso 2
Paso 3
Paso 4
Paso 5
Tu punto de partida
La configuración final del equipo se valida con tu pieza y la propuesta técnica.
Alternativas del catálogo
Explorá las configuraciones de esta tecnología. Compará hasta tres equipos.
SENFENG
El centro de mecanizado SENFENG VL combina rigidez, velocidad de husillo y cambio rápido de herramientas para fresado CNC de piezas y moldes.
Requiere validación técnica
SENFENG
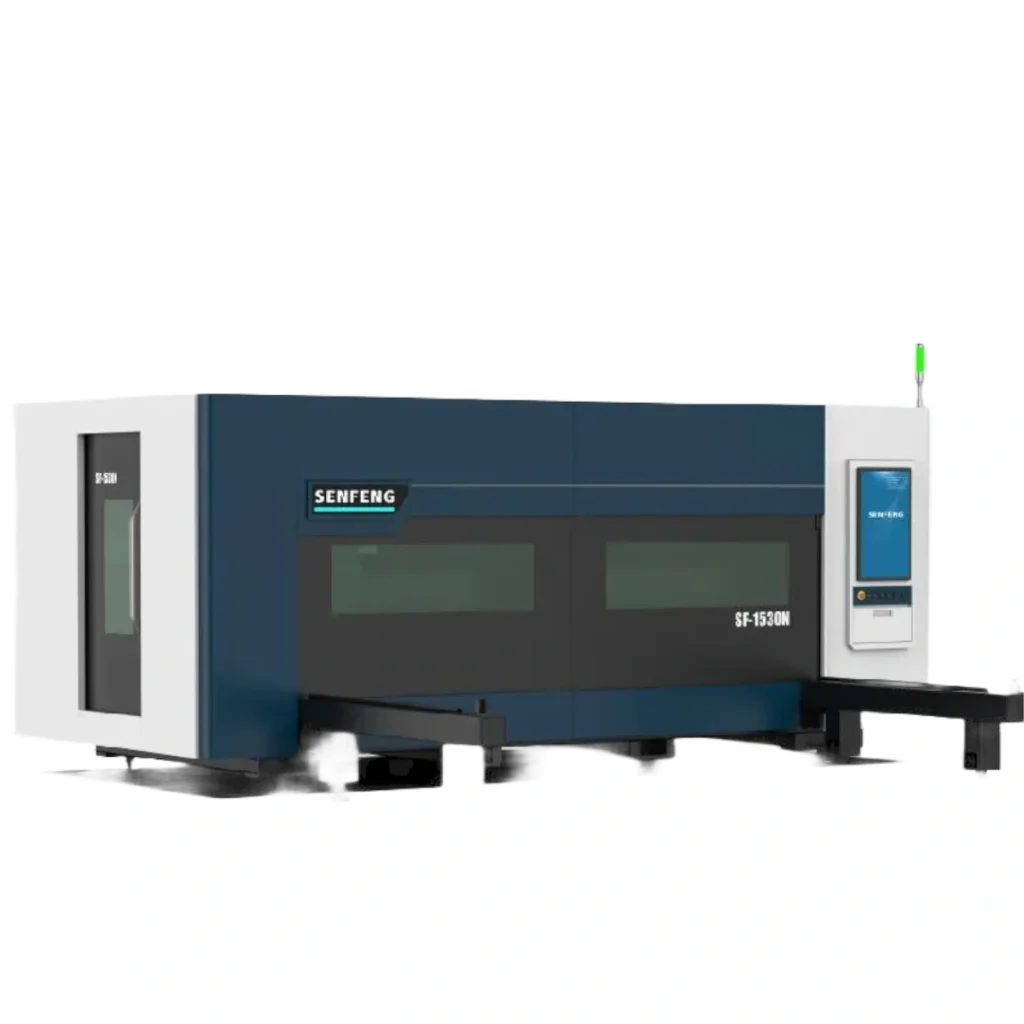
Cortadora láser cerrada para chapa, con estructura protegida, alta precisión y enfoque productivo para talleres y plantas industriales.
Requiere validación técnica
SENFENG
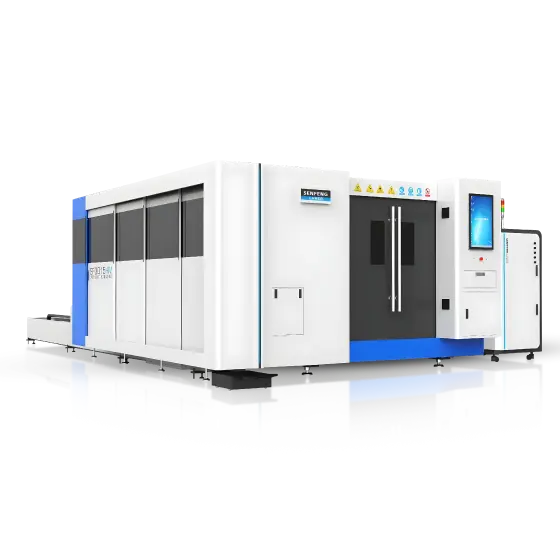
Equipo combinado para corte láser de chapa y tubo, con cabina cerrada, automatización industrial y enfoque productivo para empresas metalmecánicas.
Requiere validación técnica
Bodor Laser
Una plataforma abierta que combina corte de chapa y tubo.
Requiere validación técnica

Bodor Laser
Chapa y tubo en una misma solución con cabina.
Requiere validación técnica

Bodor Laser
Una cabina compacta para piezas de chapa y talleres con espacio limitado.
Requiere validación técnica

HSG
Corte de chapa de formato habitual en una máquina compacta.
Requiere validación técnica
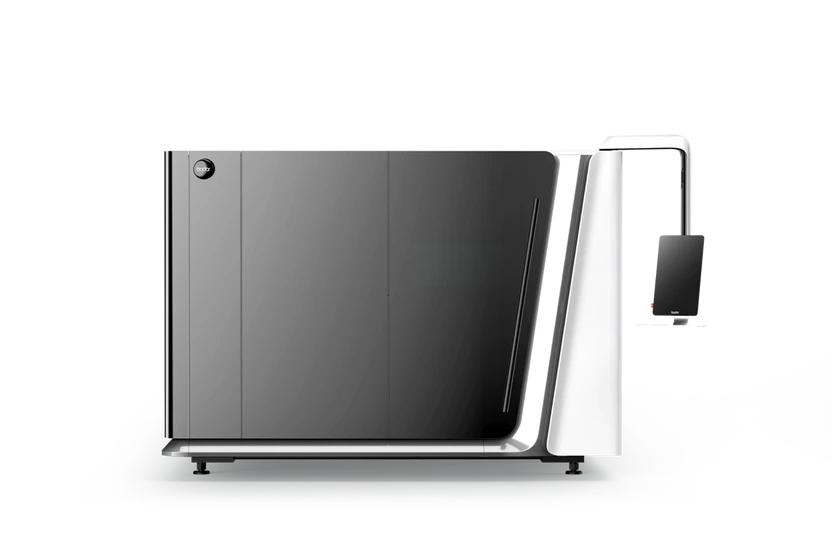
Bodor Laser
Corte de chapa con cabina integral y varias dimensiones de mesa.
Requiere validación técnica

Bodor Laser
Corte de chapa con cabina y una amplia gama de formatos y potencias.
Requiere validación técnica

HSG
Una serie de chapa con control por bus y varios formatos industriales.
Requiere validación técnica

Han's Laser
Corte de chapa de alta potencia con control Han’s SMC.
Requiere validación técnica
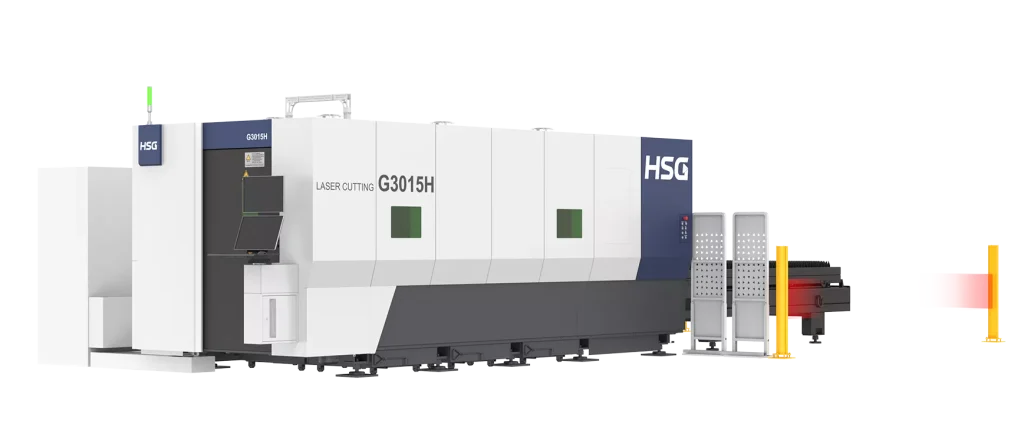
HSG
Alta dinámica y amplias opciones de potencia para producción de chapa.
Requiere validación técnica

HSG
Corte de chapa con dinámica diseñada para recorridos rápidos.
Requiere validación técnica

Bodor Laser
Procesá piezas de gran longitud sin dividir el trabajo entre múltiples chapas pequeñas.
Requiere validación técnica

HSG
Gran formato y alta potencia para piezas largas.
Requiere validación técnica
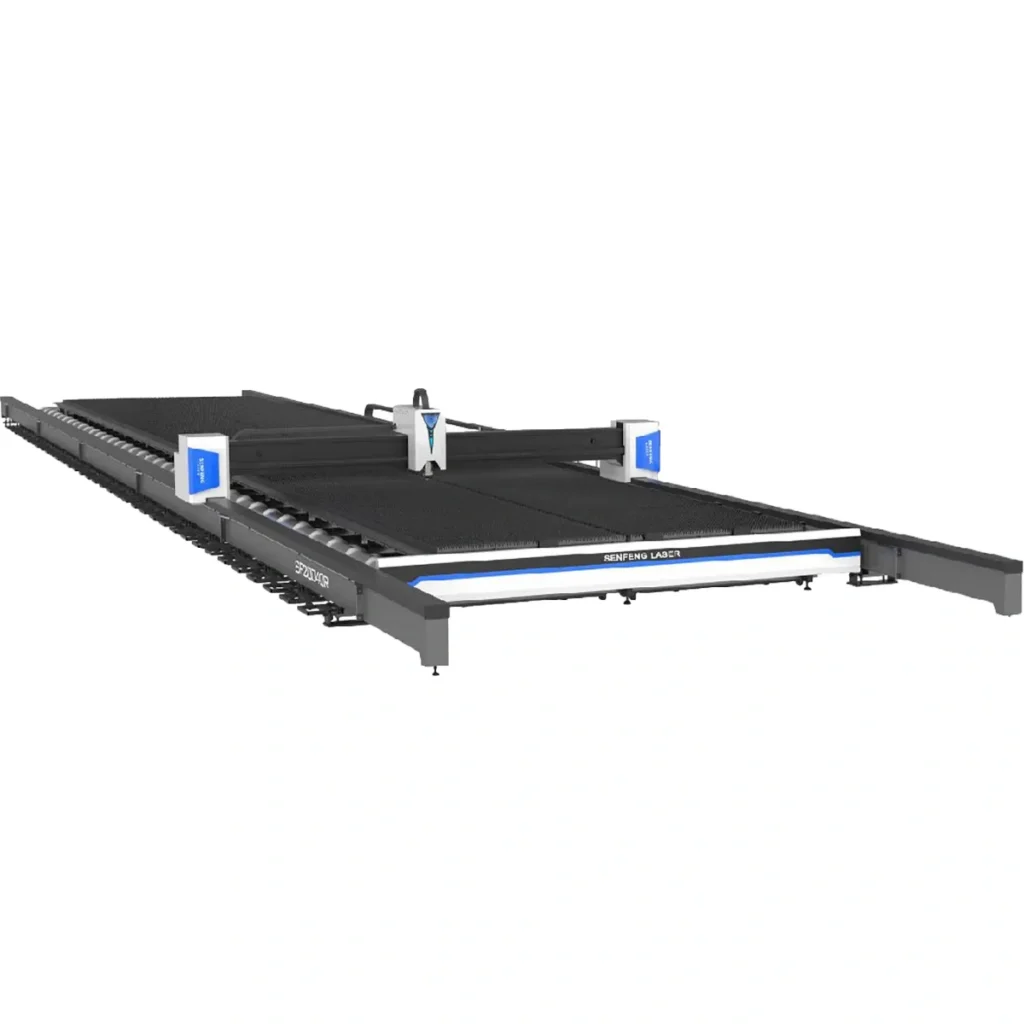
SENFENG
Diseño modular y potencia ultraelevada: corta y transfiere chapas largas, ideal para construcción, ingeniería y maquinaria.
Requiere validación técnica

Bodor Laser
Una plataforma abierta para entrar al corte láser o ampliar capacidad con acceso directo a la chapa.
Requiere validación técnica

HSG
Corte láser en mesa única y formato abierto.
Requiere validación técnica
Bodor Laser
Precisión para piezas pequeñas y una familia de formatos industriales.
Requiere validación técnica

Han's Laser
Alta dinámica y varios formatos para producción industrial de chapa.
Requiere validación técnica

Han's Laser
Corte de chapa en formato 3000 × 1500 mm con control propio de Han’s Laser.
Requiere validación técnica
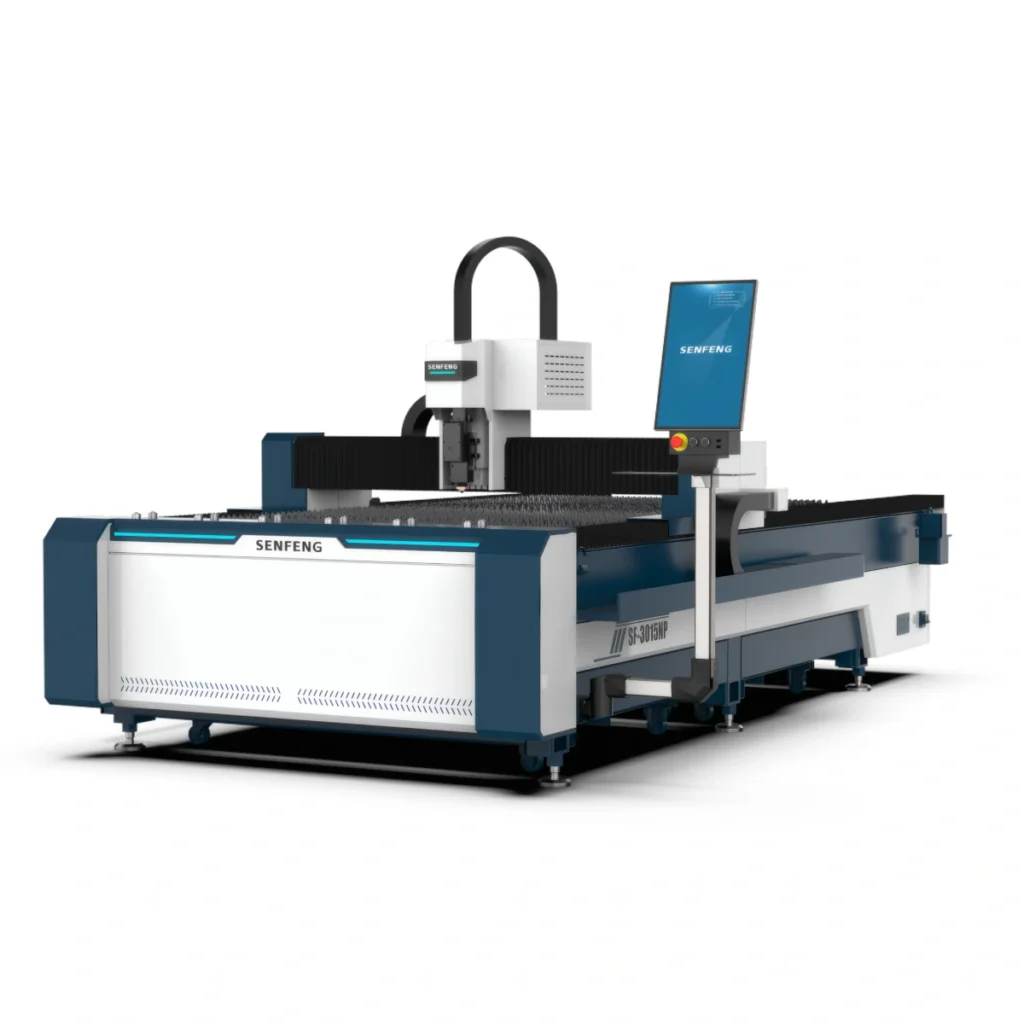
SENFENG
Máquina compacta, abierta y actualizada para cortar láminas hasta 30mm.
Requiere validación técnica
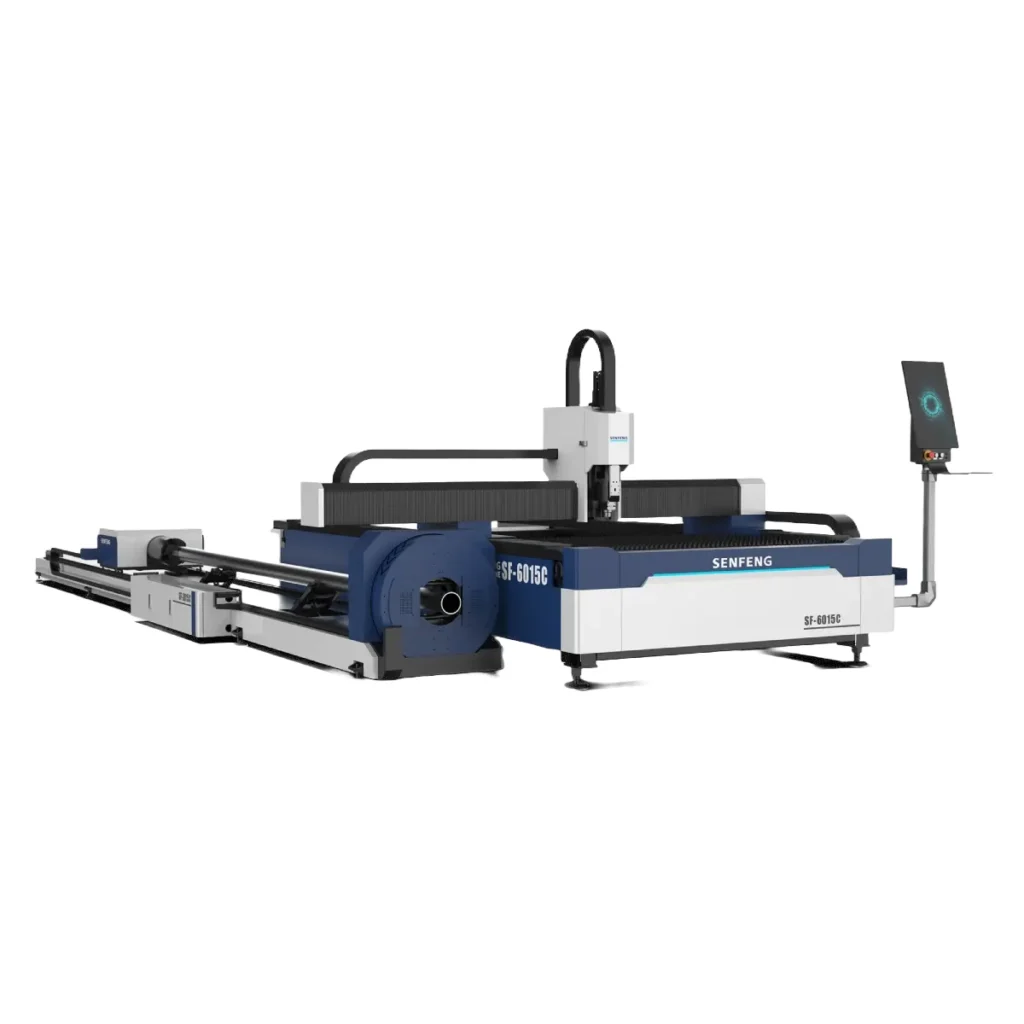
SENFENG
Máquina de corte láser combinada para chapa y tubo, ideal para talleres y plantas que buscan versatilidad en un solo equipo.
Requiere validación técnica
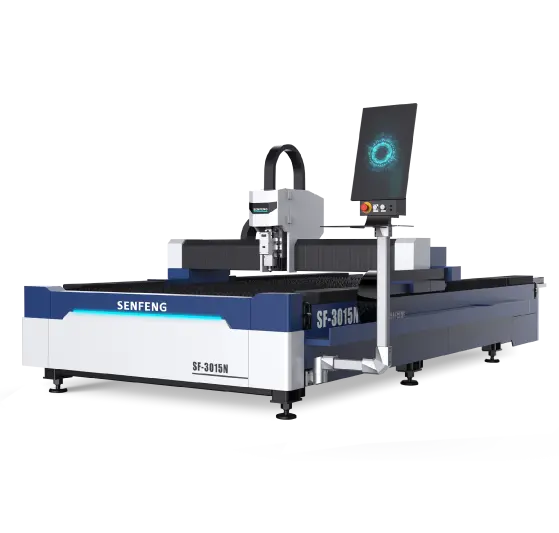
SENFENG
Equipo de corte láser de fibra para chapa, con formato abierto, alta velocidad de trabajo y excelente relación entre productividad, acceso y costo operativo.
Requiere validación técnica

Bodor Laser
Corte de vigas H con movimientos de cinco ejes.
Requiere validación técnica

Bodor Laser
Procesamiento láser de perfiles estructurales de gran tamaño.
Requiere validación técnica

Bodor Laser
Flexibilidad para talleres que procesan diferentes tubos y perfiles.
Requiere validación técnica

Bodor Laser
Una serie para producción de piezas tubulares con apoyo y movimiento de descarga controlados.
Requiere validación técnica
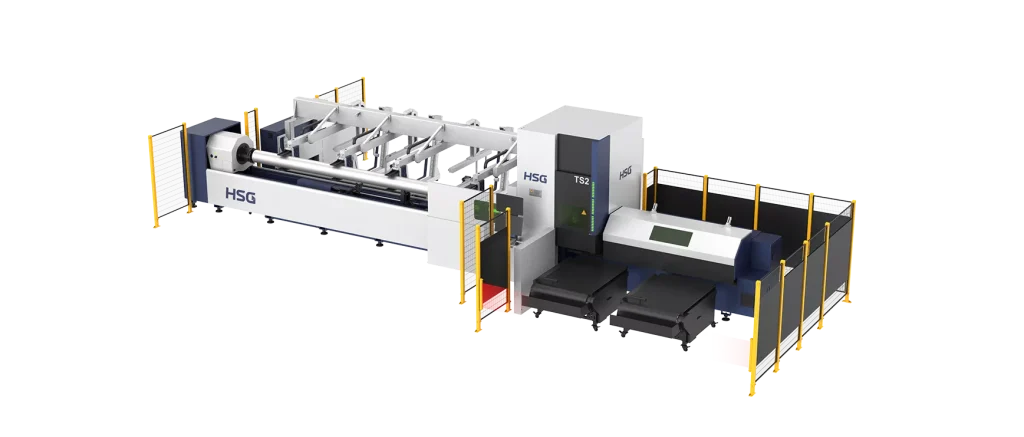
HSG
Una serie de dos mandriles para tubos pequeños y medianos.
Requiere validación técnica
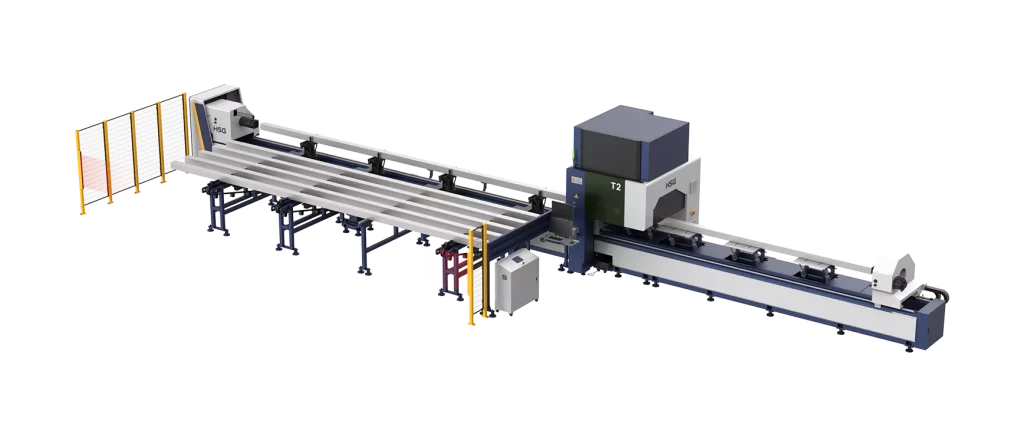
HSG
Tres mandriles para tubos y perfiles de taller.
Requiere validación técnica

Han's Laser
Corte de tubos con tres escalas de diámetro y carga.
Requiere validación técnica

HSG
Una alternativa de tubos pesados con estructura 4+1 de mandriles.
Requiere validación técnica

HSG
Corte de tubos pesados con tres mandriles principales y apoyo adicional.
Requiere validación técnica

Bodor Laser
Producción especializada en tubos pequeños.
Requiere validación técnica

HSG
Tubos de gran diámetro y hasta 4 toneladas por barra.
Requiere validación técnica
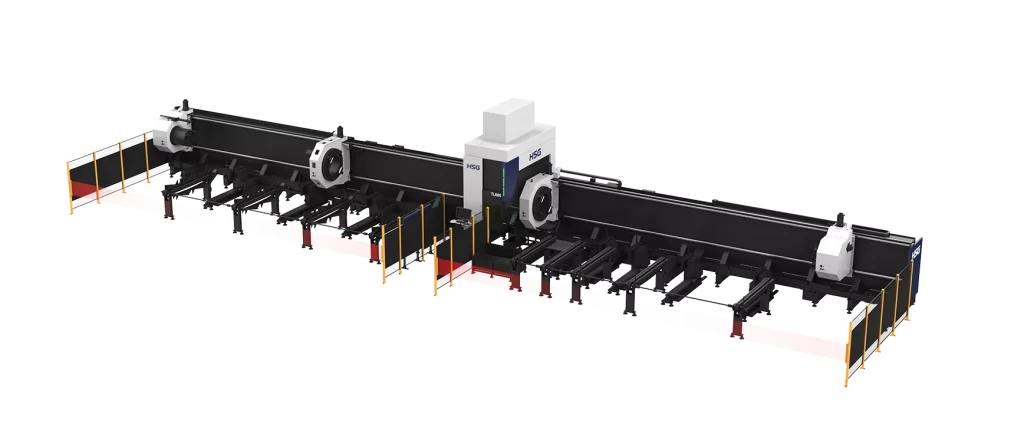
HSG
Cuatro mandriles para tubos de hasta 660 mm y 3000 kg.
Requiere validación técnica
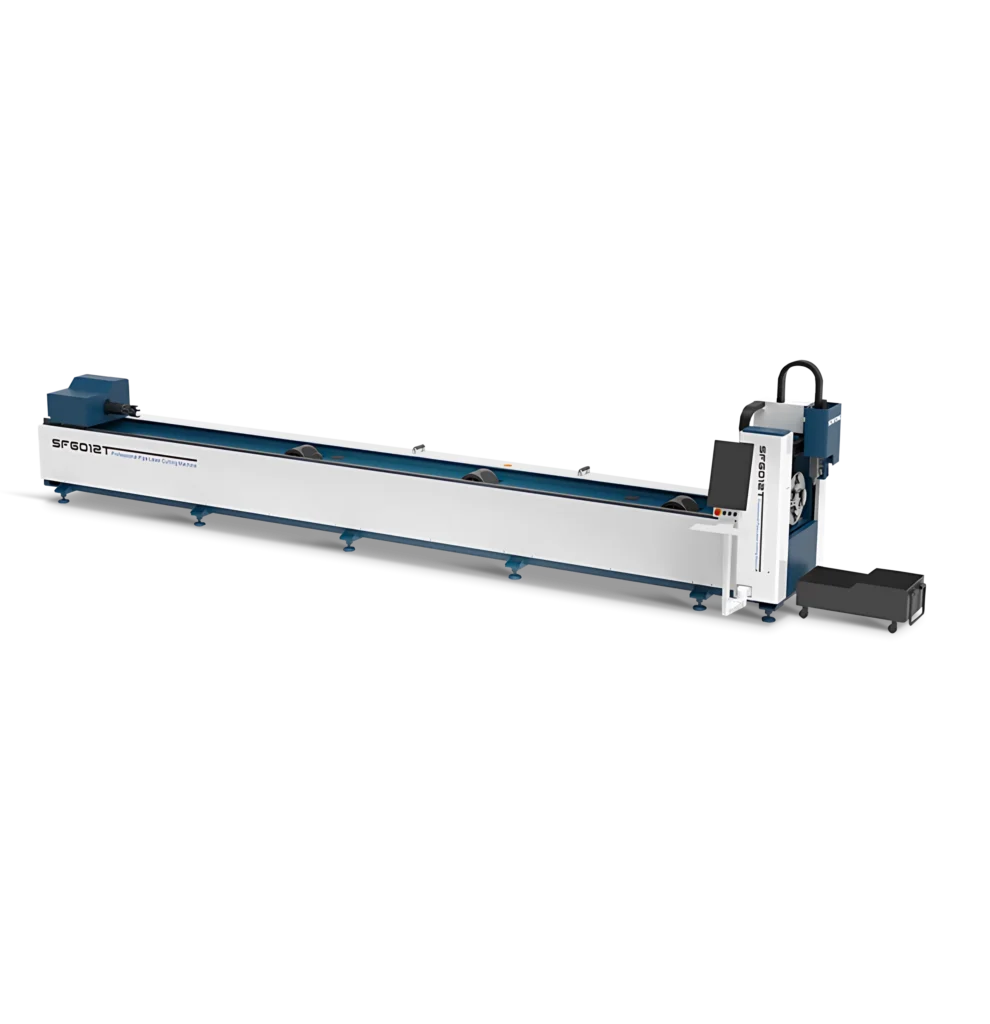
SENFENG
La serie T corta tubos pequeños sin sobrecalentamiento y grandes rápidamente, con entrega ágil, ideal para sectores como ferroviario, automotriz y maquinaria agrícola.
Requiere validación técnica

Bodor Laser
Cuatro mandriles para sujetar y mover tubos pesados durante el corte.
Requiere validación técnica

SENFENG
Plegadora con 13 ejes dobla chapas finas y grandes con precisión, logrando formas complejas y versátiles fácilmente.
Requiere validación técnica

SENFENG
Soldadora láser portátil fácil de usar, estable y precisa.
Requiere validación técnica

Han's Laser
Limpieza láser con cabezal manual para preparar y recuperar superficies.
Requiere validación técnica
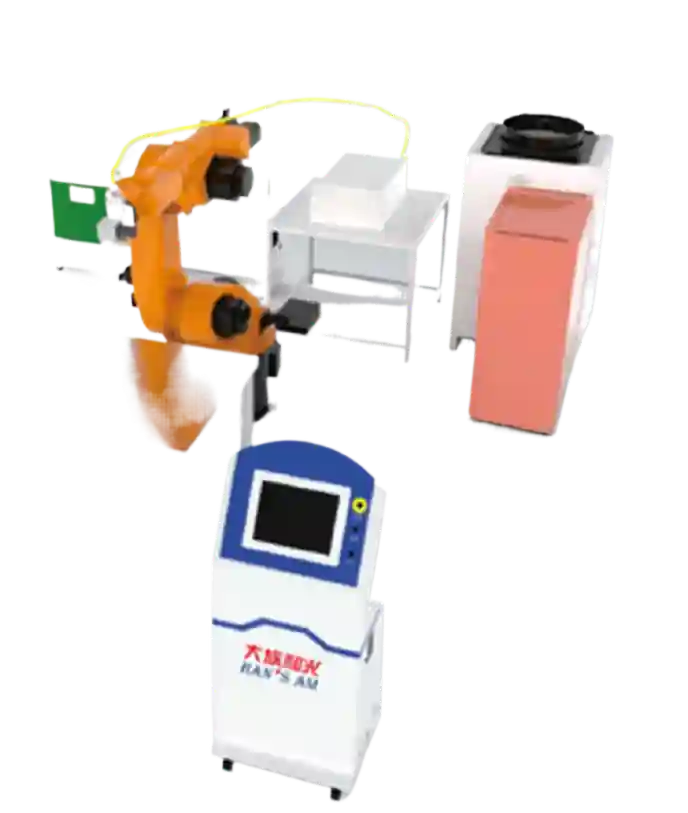
Han's Laser
Limpieza láser con posicionamiento robotizado para recorridos repetitivos.
Requiere validación técnica

Han's Laser
Plegado de varios lados de paneles con una secuencia automatizada.
Requiere validación técnica
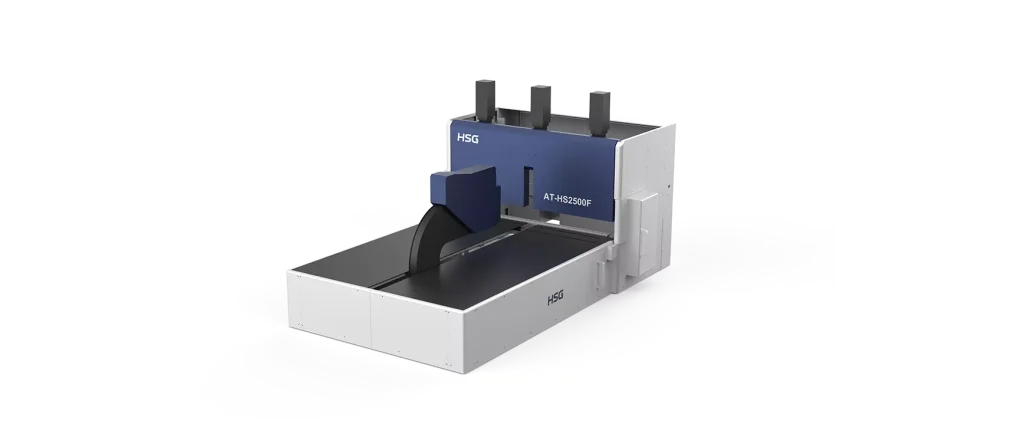
HSG
Plegado automático de paneles mediante servos.
Requiere validación técnica

HSG
Plegadora electrohidráulica con control CNC y compensación de deformación.
Requiere validación técnica

Han's Laser
Plegado con servos eléctricos y sin circuito hidráulico de accionamiento.
Requiere validación técnica

Han's Laser
Plegadora electrohidráulica con una gama amplia de fuerza y longitud.
Requiere validación técnica

Han's Laser
Plegado híbrido con dos servos y circuitos hidráulicos independientes.
Requiere validación técnica

SENFENG
La plegadora de chapa SENFENG BDC automatiza el doblado de piezas con control CNC, alta repetibilidad y muy buena velocidad para series productivas.
Requiere validación técnica
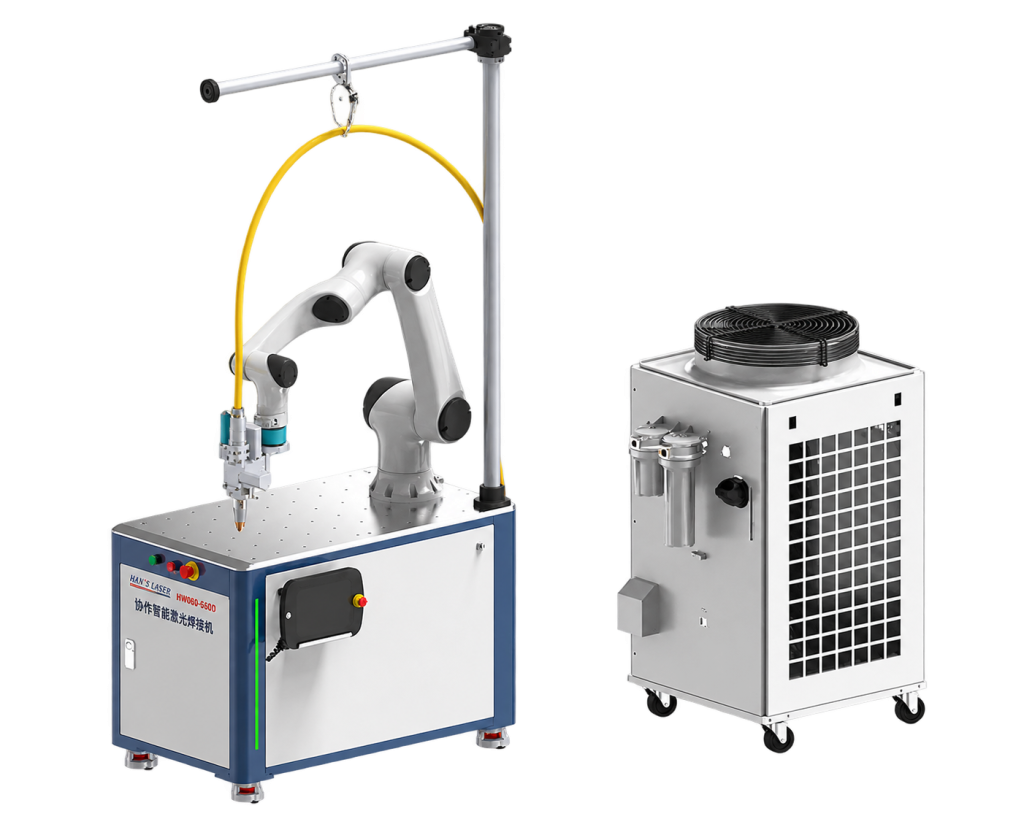
Han's Laser
Soldadura láser automatizable con robot colaborativo.
Requiere validación técnica
SENFENG
Soldadora láser portátil de fibra para procesos rápidos, prolijos y estables en metalmecánica, fabricación y reparación industrial.
Requiere validación técnica
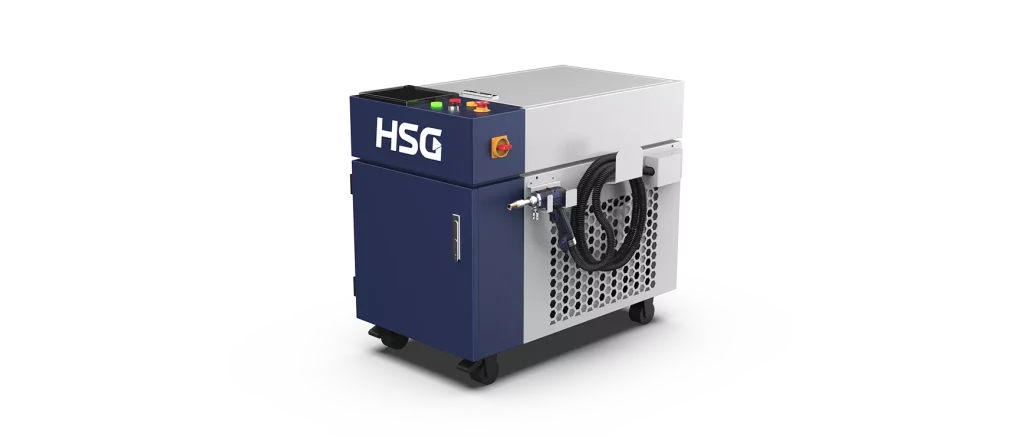
HSG
Soldadura láser manual con refrigeración por agua y potencia de 1500 a 3000 W.
Requiere validación técnica
HSG
Soldadura láser manual refrigerada por aire, en 700 o 1200 W.
Requiere validación técnica
SENFENG
Soldadora láser portátil rápida, precisa y económica.
Requiere validación técnica

Bodor Laser
Soldadura láser portátil de 1200 W con refrigeración propia y un equipo compacto.
Requiere validación técnica

Bodor Laser
Una soldadora láser manual de 1500 W con sistema de refrigeración propio por compresor.
Requiere validación técnica

Han's Laser
Soldadura láser manual con refrigeración por agua y posibilidad de aporte.
Requiere validación técnica

Bodor Laser
Soldadura, corte y limpieza en una plataforma de varias potencias.
Requiere validación técnica

Han's Laser
Una estación portátil de soldadura láser con refrigeración por aire.
Requiere validación técnica
Elegí hasta tres equipos. Los accesorios y las variantes se confirman en cada ficha.
Geometría y condiciones de trabajo
La tabla se puede desplazar horizontalmente para ver todas sus columnas.
| Proceso | Qué transforma | Información necesaria |
|---|---|---|
| Corte de chapa | Genera contornos y aberturas en una hoja. | Desarrollo, calidad de borde, material y espesor. |
| Corte de tubos | Prepara largos y geometrías sobre una sección. | Perfil, posición de caras, extremos y puntos de unión. |
| Plegado | Conforma la chapa sin separar el desarrollo. | Ángulos, radios, longitud de pliegue y secuencia. |
| Mecanizado | Remueve material con herramientas. | Tolerancias, superficies de referencia y fijación. |
| Soldadura y limpieza | Resuelven la unión o la condición superficial. | Tipo de junta o recubrimiento y aceptación del resultado. |
De la geometría al uso
Ejemplos de aplicación para estudiar con tu material y tu diseño.
El desarrollo, los pliegues y las uniones se planifican juntos para que las aberturas y los encuentros coincidan al montar.
La repetición de piezas facilita ordenar lotes por material y operación. La terminación visible exige definir los bordes y las superficies.
Pueden combinar geometrías cortadas con caras mecanizadas. El plano indica dónde hace falta precisión adicional y cómo se controla.
La preparación de la junta y la superficie condiciona el trabajo de unión. Evaluá una muestra representativa cuando cambia el material o…
Comparar con una misma base
Definí qué dimensiones, uniones y superficies se verifican. El criterio de control evita seleccionar un proceso sólo por su velocidad.
Revisá qué caras quedan accesibles después de cada operación. Un pliegue o una unión puede cambiar la fijación necesaria para continuar.
Planificá recepción, almacenamiento, carga, descarga y traslado. La coordinación de esos pasos influye en la continuidad del trabajo.
Registrá programas, herramientas y preparaciones que cambian por lote. Esa variedad ayuda a decidir qué automatización resulta pertinente.
Pensar en la operación siguiente
Esquema conceptual. La terminación y las uniones se evalúan sobre la pieza real.
Para profundizar
En un conjunto de chapa, el plano de corte y el plano de la pieza terminada cumplen funciones diferentes. El primero organiza el desarrollo; el segundo define la forma final. Conviene revisar ambos antes de producir el lote, con los radios, las uniones y los accesos del montaje.
Una pieza piloto ayuda a validar la secuencia. Registrá qué ajustes se hicieron y trasladalos a los planos y programas de producción. Así, el resultado aprobado puede convertirse en una referencia de trabajo para los lotes siguientes.
Un ciclo rápido pierde valor si las piezas esperan sin identificar o si el puesto siguiente no puede recibirlas. Antes de automatizar, observá cómo se preparan los lotes y dónde se acumulan materiales. Esa información permite ordenar prioridades.
Para evaluar una mejora, seguí un lote desde su ingreso hasta el control final. Medí preparación, operación, esperas y movimientos por separado. La elección del equipo gana contexto cuando se compara con ese recorrido real.
Consultas habituales
CNC describe el control numérico de los movimientos. Puede aplicarse a procesos diferentes; una fresadora y una plegadora no realizan el mismo trabajo por compartir ese tipo de control.
La prioridad se define según el flujo, los lotes y la operación que limita la producción. Puede tener sentido resolver primero una etapa y preparar su integración con las siguientes.
No. El corte genera una geometría y el mecanizado puede resolver superficies o tolerancias que el plano exige después. La ruta depende de la pieza y del resultado aceptado.
Planos, material, espesores o secciones, cantidad por lote, operaciones actuales y criterios de calidad. Un croquis del flujo y de la planta agrega contexto a la consulta.
Tu próximo proyecto
Tu configuración acompaña la consulta. Después completamos los datos técnicos pendientes y revisamos alternativas.